Как подобрать инструментальную трубу для деталей, работающих на износ
Детали, постоянно соприкасающиеся с другими элементами механизма, абразивными материалами или обрабатываемой заготовкой, постепенно теряют первоначальную геометрию. Износ может проявляться в увеличении зазоров, появлении задиров, выкрашивании поверхности и локальном разрушении рабочих кромок. Срок службы такой детали зависит не только от конструкции, но и от свойств материала, из которого она изготовлена.
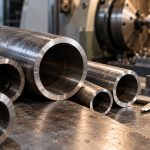
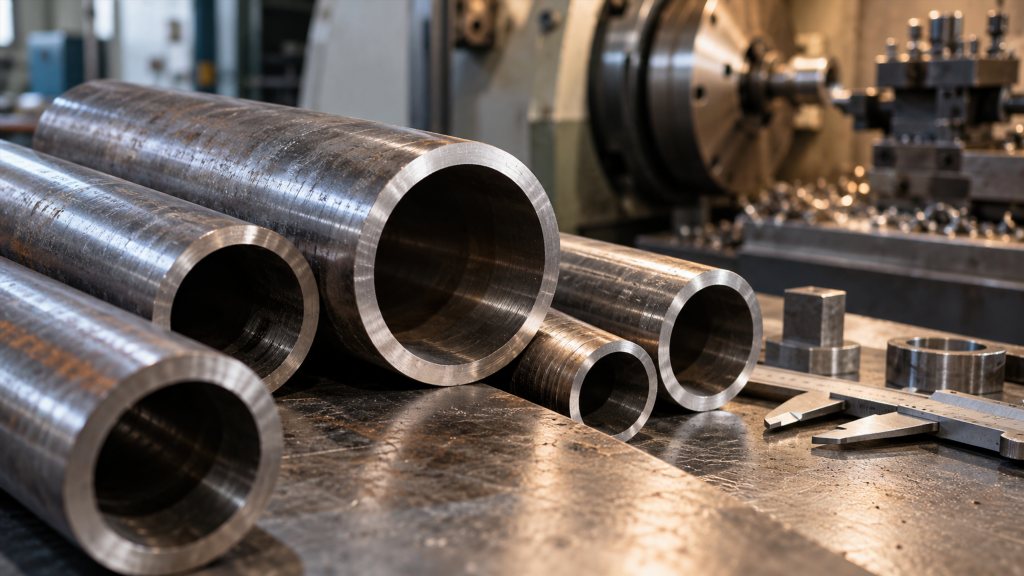
Стальные инструментальные трубы применяют как заготовки для деталей и элементов оснастки, от которых требуется сочетание твердости, прочности и устойчивости к истиранию. Однако сама принадлежность стали к инструментальной группе еще не означает, что любая труба подойдет для конкретной задачи. Необходимо учитывать характер нагрузки, марку стали, толщину стенки, размеры заготовки, условия термообработки и объем последующей механической обработки.
Почему износ бывает разным
Под износом часто понимают обычное стирание поверхности, хотя в реальных механизмах разрушение может идти по нескольким сценариям. От этого напрямую зависит выбор материала.
При скольжении одной металлической поверхности по другой возникает контактный износ. Если между ними попадают твердые частицы, появляется выраженное абразивное воздействие. При повторяющихся ударах повышается риск появления трещин и выкрашивания, а при высоком контактном давлении поверхность может постепенно деформироваться.
Наиболее распространены следующие виды износа:
- абразивный, возникающий при воздействии твердых частиц;
- адгезионный, связанный с трением металлических поверхностей;
- усталостный, развивающийся при циклических нагрузках;
- ударно-абразивный, сочетающий истирание и повторяющиеся удары;
- контактный, характерный для деталей, работающих под высоким локальным давлением.
Условия редко ограничиваются только одним механизмом разрушения. Например, рабочая втулка может одновременно испытывать трение, давление и воздействие загрязнений. Материал в таком случае выбирают не по одному максимальному показателю, а по совокупности требований.
Твердость не всегда определяет долговечность
При выборе материала для изнашиваемой детали легко свести задачу к поиску наиболее твердой стали. Высокая твердость действительно повышает сопротивление царапанию и пластической деформации поверхности, однако чрезмерно твердый материал может стать чувствительным к ударам и локальным перегрузкам.
Для детали, которая работает преимущественно на истирание при стабильной нагрузке, высокая твердость обычно играет значительную роль. Если же в механизме присутствуют удары, вибрация или перекосы, возрастает значение вязкости и сопротивления хрупкому разрушению.
Баланс характеристик зависит от назначения изделия. Для режущих элементов важна способность сохранять рабочую кромку. Для втулок и направляющих необходимо сопротивление износу поверхности при сохранении геометрической стабильности. Для элементов штамповой оснастки к этим требованиям добавляется устойчивость к повторяющимся нагрузкам.
Как влияет марка инструментальной стали
Марка стали определяет химический состав, а через него — потенциальную твердость, прокаливаемость, износостойкость и особенности термической обработки.
Углеродистые инструментальные стали содержат достаточно углерода для получения высокой твердости после закалки. Они используются там, где не требуется глубокая прокаливаемость крупного сечения или сложный набор эксплуатационных характеристик.
В сортаменте инструментальных труб могут встречаться, например, стали У10, У10А, У11 и У11А. Буква «У» указывает на углеродистую инструментальную сталь, а число характеризует приблизительное содержание углерода в десятых долях процента. Буква «А» обозначает более высокое качество по содержанию некоторых вредных примесей.
Легированные инструментальные стали содержат дополнительные элементы, меняющие поведение материала при обработке и эксплуатации. Они могут отличаться большей прокаливаемостью, устойчивостью к деформациям при термообработке или другими характеристиками.
Выбирать марку только по ее названию или приблизительной твердости недостаточно. Необходимо сопоставлять свойства стали с реальными условиями работы детали и учитывать, сможет ли выбранная заготовка после обработки получить требуемые характеристики по всему рабочему сечению.
Размер трубы связан с технологией изготовления детали
Инструментальная труба используется как заготовка, поэтому ее размеры оценивают с учетом будущей механической обработки.
Внешний диаметр должен обеспечивать необходимый припуск на точение, шлифование или другую обработку наружной поверхности. Внутренний диаметр оценивают аналогично, если отверстие будет растачиваться или шлифоваться. Толщина стенки должна оставаться достаточной после снятия технологических припусков.
Слишком маленький припуск ограничивает возможность исправить отклонения формы и получить чистовую поверхность требуемого качества. Чрезмерный припуск увеличивает объем обработки и расход металла.
При выборе инструментальной трубы важно учитывать не только размеры заготовки, но и марку стали. Для деталей, работающих преимущественно на истирание, требования к твердости и износостойкости будут одними, а при ударных нагрузках возрастает значение вязкости. Например, у АНЭП-Металл представлены трубы из углеродистых инструментальных сталей У10, У10А, У11, У11А и легированной стали Х. Такие марки различаются составом и поведением после термообработки, поэтому их нельзя считать взаимозаменяемыми только потому, что совпадают диаметр и толщина стенки.
Почему нельзя ориентироваться только на внешний диаметр
Две трубы одинакового внешнего диаметра могут заметно отличаться по назначению как заготовки.
Если стенка тонкая, после расточки внутренней поверхности может остаться недостаточный запас материала. При слишком большой толщине стенки придется удалять значительный объем металла. Разница становится особенно важной при изготовлении серийных деталей, где лишние миллиметры припуска превращаются в дополнительное машинное время.
Для оценки заготовки обычно сопоставляют:
- наружный размер готовой детали;
- внутренний размер после обработки;
- требуемую толщину стенки;
- припуски на черновую и чистовую обработку;
- возможное изменение размеров при термообработке;
- припуск на последующее шлифование.
Такой подход позволяет рассматривать трубу именно как часть технологического маршрута, а не как готовый элемент.
Термообработка формирует рабочие свойства
Инструментальная сталь раскрывает свои эксплуатационные характеристики после правильно подобранной термообработки. Одна и та же марка может заметно отличаться по твердости и поведению в работе в зависимости от режима нагрева, закалки и отпуска.
При изготовлении износостойких деталей важно учитывать не только требуемую конечную твердость, но и последовательность операций. Обычно значительная часть механической обработки выполняется до окончательной термообработки, когда материал еще легче обрабатывать резанием.
После закалки деталь может получить небольшие геометрические отклонения. Для точных поверхностей оставляют припуск под шлифование или другую финишную операцию.
Особое значение имеет отпуск. Он снижает внутренние напряжения после закалки и позволяет получить более сбалансированное сочетание твердости и вязкости.
Ошибка на этапе термообработки способна свести к минимуму преимущества подходящей марки стали. Перегрев, неправильная скорость охлаждения или неподходящий режим отпуска могут привести к трещинам, короблению и нестабильным свойствам материала.
Когда требуется высокая износостойкость
Сопротивление истиранию особенно важно для деталей, которые долго работают в условиях постоянного трения.
К таким изделиям могут относиться втулки, направляющие элементы, части штамповой оснастки, кольца, некоторые элементы пресс-форм и технологической оснастки. В подобных случаях материал должен сохранять размеры рабочих поверхностей и не терять их форму слишком быстро.
При стабильной нагрузке и отсутствии сильных ударов допустимо смещать баланс характеристик в сторону высокой твердости. Однако реальный механизм следует оценивать целиком. Даже небольшие перекосы, вибрации и локальные удары могут изменить требования к материалу.
Абразивная среда требует отдельного внимания
Если между рабочими поверхностями присутствуют твердые частицы, скорость износа возрастает. Абразив способен повреждать поверхность даже достаточно твердой стали, особенно при высоком давлении.
Здесь важна не только исходная твердость, но и однородность структуры после термообработки. Слабые участки поверхности могут изнашиваться быстрее, что приводит к появлению микронеровностей и дальнейшему ускорению разрушения.
Необходимо учитывать и чистоту поверхности. Грубые риски после обработки становятся концентраторами нагрузки и могут облегчать начало локального повреждения.
Что меняется при ударных нагрузках
Для деталей, испытывающих регулярные удары, чрезмерная твердость способна стать недостатком. Если материал недостаточно вязкий, на поверхности или в объеме детали могут образовываться трещины.
Особенно чувствительны к этому массивные детали со сложной геометрией, резкими переходами сечения и концентраторами напряжений.
При таких условиях оценивают:
- интенсивность ударов;
- частоту повторения нагрузки;
- наличие острых переходов и канавок;
- толщину рабочего сечения;
- рабочую температуру;
- возможность локальных перегрузок.
Износостойкость в такой детали должна сочетаться со способностью материала воспринимать динамическую нагрузку без хрупкого разрушения.
Геометрическая точность влияет на скорость износа
Даже правильно подобранная сталь не компенсирует ошибки геометрии. Если сопрягаемые детали имеют перекос, неравномерный зазор или неправильную форму рабочей поверхности, нагрузка распределяется не по расчетной площади, а концентрируется на отдельных участках.
В результате появляется локальный перегрев, повышенное трение и ускоренный износ.
Для трубных заготовок особенно важно учитывать соосность наружной и внутренней поверхностей. Если готовая деталь требует высокой точности, значительная часть геометрии формируется уже при механической обработке, однако исходное состояние заготовки влияет на необходимый припуск и трудоемкость производства.
После термообработки ответственные поверхности нередко подвергают финишному шлифованию. Оно помогает получить требуемую размерную точность и снизить шероховатость.
Поверхность и смазка работают вместе с материалом
Материал детали определяет ее потенциальную стойкость, но реальный ресурс зависит и от условий трения.
Наличие качественной смазки уменьшает прямой контакт металлических поверхностей, снижает нагрев и замедляет изнашивание. Загрязненная смазка, напротив, может переносить твердые частицы и усиливать абразивное воздействие.
На ресурс влияют:
- шероховатость рабочих поверхностей;
- тип и вязкость смазочного материала;
- режим подачи смазки;
- температура;
- наличие пыли, окалины или металлической стружки;
- точность сопряжения деталей.
При анализе преждевременного износа полезно проверять не только материал, но и всю систему. Замена марки стали не устранит проблему, если причиной является перекос, недостаточная смазка или попадание абразива.
Как оценить заготовку перед производством
Перед запуском детали в обработку желательно сформировать требования не к трубе вообще, а к конечному изделию. Из них уже выводятся параметры заготовки.
Начинают с рабочей геометрии и условий эксплуатации. Затем определяют допустимый износ, требования к твердости и возможные ударные нагрузки. После этого выбирают подходящую марку стали и рассчитывают необходимые размеры заготовки.
При выборе полезно проверить:
- соответствие марки стали конструкторской документации;
- наружный и внутренний диаметры;
- толщину стенки;
- достаточность припусков;
- требования стандарта;
- возможность требуемой термообработки;
- необходимость финишного шлифования;
- требования к качеству поверхности готовой детали.
Для серийного производства дополнительно оценивают стабильность размеров заготовок. Значительный разброс увеличивает время наладки и может потребовать большего припуска.
Почему запас по твердости не всегда полезен
Иногда при выборе материала пытаются увеличить ресурс детали простым повышением твердости. Такой подход работает лишь до определенного предела.
Чем тверже закаленная сталь, тем сложнее может становиться ее финишная обработка и тем выше чувствительность некоторых изделий к ударным нагрузкам. Кроме того, максимальная достижимая твердость не обязательно соответствует оптимальному режиму эксплуатации.
Рабочие свойства должны соответствовать конкретной детали. Для одного элемента приоритетом станет сопротивление абразивному износу, для другого — сочетание твердой поверхности с достаточной вязкостью, для третьего — размерная стабильность после термического цикла.
Износостойкость нужно закладывать на этапе проектирования
Ресурс детали формируется еще до изготовления. Марка стали является лишь одной частью решения. Не меньшую роль играют геометрия, толщина рабочего сечения, расположение переходов, качество обработки поверхности и режим эксплуатации.
Стальные инструментальные трубы удобны в качестве заготовок для кольцевых и полых деталей, поскольку позволяют уменьшить объем удаляемого металла по сравнению со сплошной заготовкой подходящего диаметра. Однако экономия материала имеет смысл только при корректном подборе исходных размеров и достаточном припуске под все технологические операции.
Для деталей, работающих на износ, выбор начинают с характера нагрузки и механизма разрушения поверхности. Затем сопоставляют свойства марки стали, размеры трубы и технологию термообработки. Такой подход позволяет получить заготовку, характеристики которой соответствуют не абстрактному требованию высокой твердости, а реальным условиям работы готовой детали.